
L’impression 3D par dépôt de filament, le FDM, est la technologie la plus répandue, et pourtant son fonctionnement reste souvent flou. On imagine une machine qui « sort » un objet, alors qu’en réalité la pièce se construit lentement, couche après couche. Comprendre ce qui se passe vraiment pendant l’impression aide à mieux concevoir ses pièces, à choisir la bonne matière et à savoir ce qu’on peut réellement attendre du résultat.
Le principe : une pièce construite couche par couche
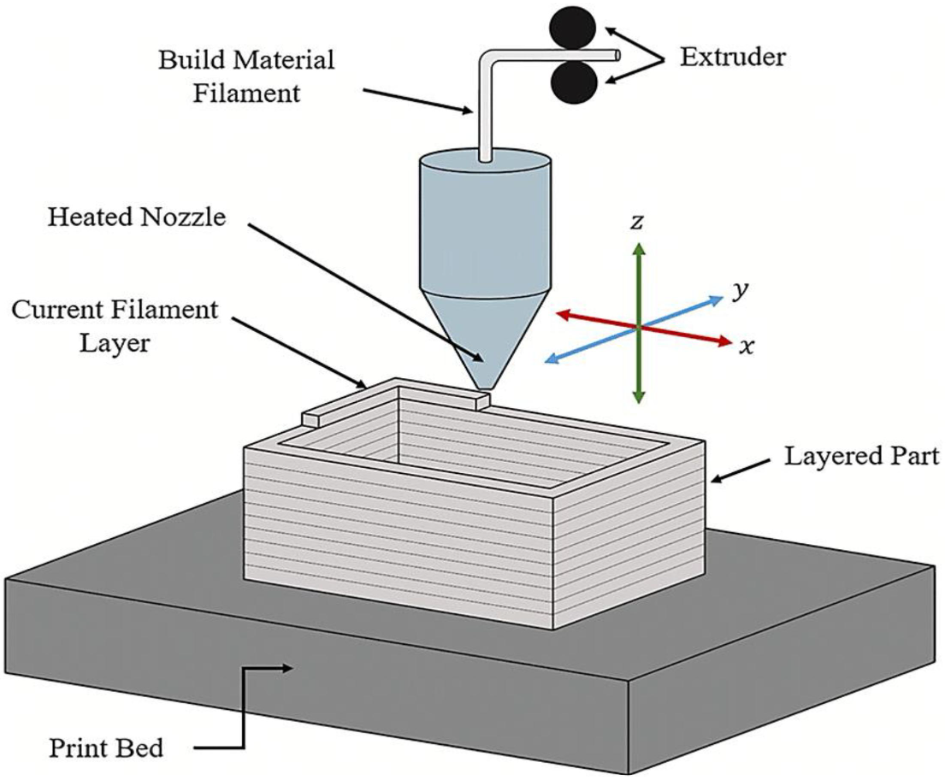
FDM veut dire dépôt de fil fondu. Le procédé part d’une bobine de filament plastique, un fil solide enroulé, qu’une buse chauffée fait fondre juste avant de le déposer. La machine guide cette buse pour poser le plastique fondu en suivant le contour de la pièce, couche fine après couche fine. Chaque couche se dépose sur la précédente, se refroidit et se solidifie, jusqu’à former l’objet complet. La pièce n’est donc jamais coulée d’un bloc : elle est empilée. C’est cette logique d’empilement qui explique la plupart des forces et des limites du FDM.
Ce qui se passe concrètement pendant l’impression
Avant de lancer une pièce, le fichier 3D est « tranché » par un logiciel qui le découpe en centaines de couches horizontales et calcule, pour chacune, le chemin que va suivre la buse. C’est cette préparation qui détermine la qualité et le temps d’impression. Pendant la fabrication, la buse monte à la température adaptée à la matière, le plateau est souvent chauffé pour que la première couche adhère bien, et le refroidissement est dosé pour que chaque couche fige au bon moment sans se déformer.
Quand la pièce présente des parties en surplomb, la machine ajoute des supports, c’est-à-dire de la matière temporaire qui tient ces zones pendant l’impression et qu’on retire ensuite. Ces supports coûtent du temps et laissent parfois une trace à nettoyer, ce qui explique qu’une géométrie pensée pour l’impression est souvent plus rapide et plus propre à fabriquer.
Pourquoi une pièce FDM n’est pas homogène
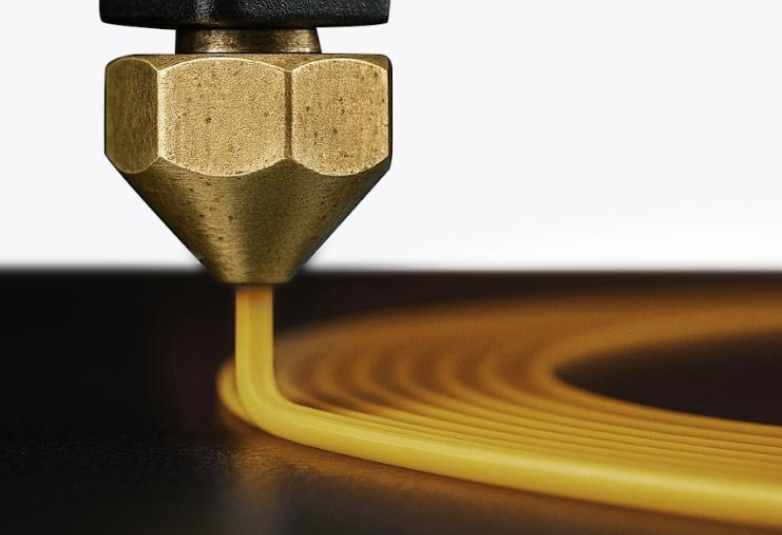
C’est le point le plus important à comprendre, et celui qu’on oublie le plus souvent. Comme la pièce est faite de couches soudées entre elles par la chaleur, la liaison entre deux couches est un peu moins résistante que la matière elle-même. Résultat, une pièce FDM tient généralement mieux les efforts dans le plan des couches que perpendiculairement à elles. Deux pièces identiques imprimées dans deux orientations différentes n’auront donc pas la même résistance.
Une pièce FDM ne travaille pas pareil dans tous les sens. L’orientation choisie à l’impression décide en partie de sa solidité.
C’est pour cette raison qu’on ne se contente pas de lancer un fichier tel quel. On réfléchit d’abord à la façon dont la pièce va être sollicitée en usage, puis on choisit l’orientation, le remplissage et la matière en conséquence. C’est là toute la différence entre faire imprimer une pièce et penser la pièce avant de l’imprimer.
Ce que le FDM permet, et ses limites
Le FDM couvre une large gamme de matériaux, du PLA facile à imprimer aux matières techniques renforcées de fibres, en passant par le PETG, l’ABS ou le nylon. Côté finition, on peut descendre la hauteur de couche jusqu’à 0,05 mm pour un rendu plus fin, au prix d’un temps d’impression plus long. Sur des petites pièces, la tolérance dimensionnelle typique se situe autour de ±0,2 mm, ce qui suffit à une grande partie des pièces fonctionnelles mais reste à connaître dès la conception.
Le procédé a aussi ses limites. Les traces de couches restent visibles selon la finition, les supports laissent parfois une marque, et certaines idées reçues ont la vie dure : le polycarbonate imprimé en FDM, par exemple, offre de la tenue mécanique et thermique, mais il n’est pas optiquement transparent. Le bon réflexe est de choisir la matière pour l’usage réel, pas pour sa réputation.
| Matériau | Ce pour quoi on le choisit |
|---|---|
| PLA | Prototypes, pièces de forme, rendu propre et impression facile. |
| PETG | Bon compromis résistance et facilité, pièces fonctionnelles courantes. |
| ABS | Meilleure tenue à la température, pièces techniques. |
| Nylon (PA) | Résistance et ténacité, pièces mécaniques sollicitées. |
| Matières renforcées de fibres | Rigidité élevée pour des pièces techniques exigeantes. |
En résumé, le FDM est un procédé puissant pour les pièces fonctionnelles, les prototypes et les petites séries, à condition de concevoir la pièce en tenant compte de la manière dont elle sera imprimée. Si vous voulez voir ce qu’on peut fabriquer et avec quelles matières, tout est détaillé sur notre page impression 3D FDM. Et si vous avez déjà une pièce en tête, décrivez-nous votre besoin : on vous répond avec un devis étudié, sous 24 h, depuis notre page contact.